
Gadījuma izpēte: gultņu montāžas un demontāžas optimizācija, izmantojot indukcijas sildīšanas tehnoloģiju
kopsavilkums
Šajā gadījuma izpētē tiek pētīts, kā Volvo Construction Equipment ražotnē Eskilstūnā, Zviedrijā tika ieviesta indukcijas apsildes sistēma, lai optimizētu gultņu montāžas un demontāžas procesus. Pāreja no tradicionālajām liesmas sildīšanas metodēm uz precīzās indukcijas tehnoloģiju nodrošināja montāžas laika samazināšanos par 68%, enerģijas ietaupījumu 42% un praktiski novērš gultņu bojājumus uzstādīšanas laikā. Projekts sasniedza IA 9.3 mēnešos un ievērojami uzlaboja ražošanas kvalitātes rādītājus.
fons
Kompanijas profils
Volvo Construction Equipment (Volvo CE) ražo smago mašīnu komponentus, kam nepieciešama precīza gultņu pieslēgšanās, lai nodrošinātu optimālu veiktspēju un izturību. Viņu uzņēmums Eskilstuna specializējas transmisijas komplektos riteņiekrāvējiem un šarnīrveida vilcējiem.
izaicinājums
Pirms ieviešanas Volvo CE izmantoja šādas gultņu uzstādīšanas metodes:
- Gāzes liesmas apkure lieliem gultņiem
- Eļļas vannas vidējiem gultņiem
- Mehāniskā presēšana mazākām detaļām
Šīs metodes radīja vairākas problēmas:
- Nekonsekventa apkure, kas izraisa izmēru izmaiņas
- Darba drošības apdraudējumi no atklātas liesmas un karstas eļļas
- Eļļas apglabāšanas radītās bažas par vidi
- Bieži gultņu bojājumi uzstādīšanas laikā
- Ilgi apkures cikli, kas ietekmē ražošanas plūsmu
Indukcijas apkures sistēmas ieviešana
Sistēmas izvēle un specifikācijas
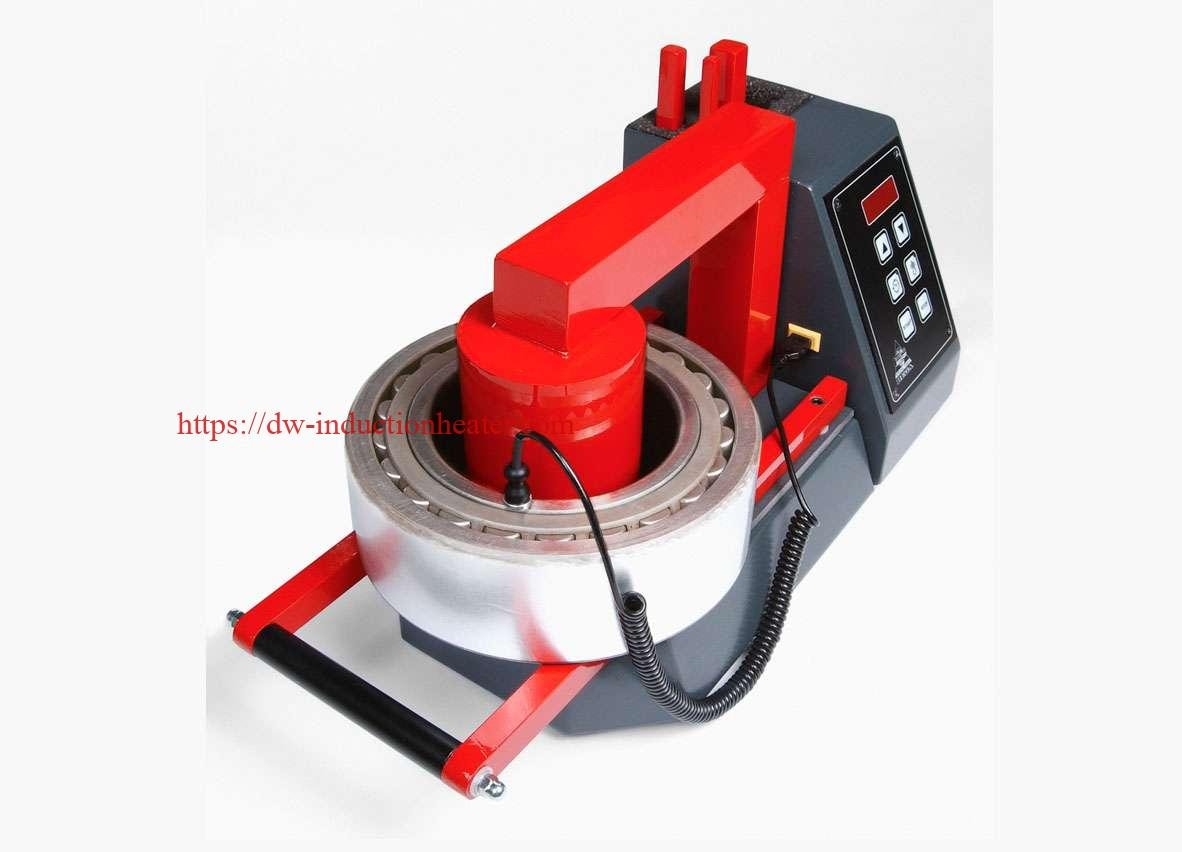
Pēc vairāku pārdevēju novērtēšanas Volvo CE izvēlējās EFD Induction MINAC 18/25 sistēmu ar šādām specifikācijām:
1. tabula. Indukcijas apkures sistēmas specifikācijas
| Parametrs | specifikācija | Piezīmes |
|---|---|---|
| Modeļi | MINAC 18/25 | Mobilais indukcijas sildītājs |
| Jauda | 18 kW | Mainīga frekvence |
| Ieejas spriegums | 400V, 3-fāzu | Savietojams ar rūpnīcas piegādi |
| frekvenču diapazons | 10-40 kHz | Automātiski optimizēts |
| Cikls | 100% pie 18 kW | Nepārtrauktas darbības iespēja |
| Dzesēšanas sistēma | Ar ūdeni atdzesēts | Slēgta cikla dzesētājs |
| Vadības saskarne | PLC ar skārienekrānu | Temperatūras un laika kontrole |
| Temperatūras diapazons | 20-350 ° C | Precizitātes kontrole ±3°C |
| Apkures spoles | 5 maināmi | Izmērs atbilst gultņu diapazonam |
| Temperatūras kontrole | Infrasarkanais pirometrs | Bezkontakta mērīšana |
Procesa īstenošana
Ieviešanā galvenā uzmanība tika pievērsta gultņiem, ko izmanto pārnesumkārbas komplektos ar šādiem raksturlielumiem:
2. tabula. Gultņu specifikācijas lietošanā
| Paturot tipa | Iekšējais diametrs (mm) | Ārējais diametrs (mm) | Svars (kg) | Interference Fit (μm) | Nepieciešamais paplašinājums (mm) |
|---|---|---|---|---|---|
| Cilindrisks veltnis | 110 | 170 | 4.2 | 40-60 | 0.12-0.18 |
| Sfērisks veltnis | 150 | 225 | 8.7 | 50-75 | 0.15-0.23 |
| Leņķiskais kontakts | 85 | 130 | 2.1 | 30-45 | 0.09-0.14 |
| Konusveida veltnis | 120 | 180 | 5.3 | 45-65 | 0.14-0.20 |
| Deep Groove bumba | 95 | 145 | 2.8 | 25-40 | 0.08-0.12 |
Datu vākšana un analīze
Apkures profila analīze
Inženieri izstrādāja optimizētus apkures profilus katram gultņu veidam:
3. tabula. Optimizētie apkures profili
| Paturot tipa | Mērķa temperatūra (°C) | Rampas ātrums (°C/s) | Aiztures laiks (s) | Kopējais cikls(-i) | Jaudas iestatījums (%) |
|---|---|---|---|---|---|
| Cilindrisks veltnis | 120 | 4.0 | 15 | 45 | 65 |
| Sfērisks veltnis | 130 | 3.5 | 25 | 62 | 80 |
| Leņķiskais kontakts | 110 | 4.5 | 10 | 35 | 55 |
| Konusveida veltnis | 125 | 3.8 | 20 | 53 | 70 |
| Deep Groove bumba | 105 | 5.0 | 8 | 29 | 50 |
Salīdzinošā procesa analīze
Tika veikta tieša salīdzināšana starp tradicionālajām metodēm un indukcijas sildīšanu :
4. tabula. Procesu salīdzināšanas rezultāti
| metrisks | Liesmas apkure | Eļļas vanna | Indukcijas apkure | Uzlabojums pret liesmu | Uzlabošana salīdzinājumā ar eļļas vannu |
|---|---|---|---|---|---|
| Vidējais sildīšanas laiks (min) | 12.5 | 18.2 | 4.0 | 68% | 78% |
| Temperatūras izmaiņas (°C) | ± 15 | ± 8 | ± 3 | 80% | 63% |
| Enerģijas patēriņš (kWh/gultnis) | 3.8 | 5.2 | 2.2 | 42% | 58% |
| Gultņa bojājumu līmenis (%) | 4.2% | 2.1% | 0.3% | 93% | 86% |
| Darba stundas (uz 100 gultņiem) | 25 | 30 | 12 | 52% | 60% |
| Iestatīšanas/pārslēgšanas laiks (min) | 35 | 45 | 8 | 77% | 82% |
Kvalitātes ietekmes analīze
Ieviešana ievērojami uzlaboja montāžas kvalitātes rādītājus:
5. tabula. Kvalitātes rādītāji pirms un pēc ieviešanas
| Kvalitātes metrika | Pirms ieviešanas | Pēc ieviešanas | uzlabošana |
|---|---|---|---|
| Izmēru precizitātes novirze (μm) | 22 | 7 | 68% |
| Gultņa noplūde (μm) | 18 | 6 | 67% |
| Agrīnas gultņu atteices (uz 1000) | 5.8 | 1.2 | 79% |
| Montāžas pārstrādes ātrums (%) | 3.2% | 0.7% | 78% |
| Pirmās caurlaides ienesīgums (%) | 94.3% | 99.1% | 5.1% |
IA analīze
6. tabula. Finanšu ietekmes analīze
| Izmaksu/ieguvumu faktors | Gada vērtība (USD) |
|---|---|
| Iekārtu investīcijas | 87,500 $ (vienreizēja) |
| Uzstādīšana un apmācība | 12,300 $ (vienreizēja) |
| Enerģijas izmaksu samazināšana | $18,400 |
| Darbaspēka izmaksu ietaupījumi | $42,600 |
| Samazināts lūžņu skaits/pārstrādāts | $31,200 |
| Uzturēšanas izmaksas | $4,800 |
| Neto gada ieguvums | $87,400 |
| Atmaksas periods | 9.3 mēnešiem |
| 5 gadu IA | 432% |
Tehniskās ieviešanas informācija
Spoles dizaina optimizācija
Pielāgotas spoles tika izstrādātas dažādām gultņu ģimenēm:
7. tabula. Spoles konstrukcijas specifikācijas
| Spoles tips | Iekšējais diametrs (mm) | Garums (mm) | pagriezieni | Stieples mērītājs (mm) | Mērķa gultņa diapazons (mm) |
|---|---|---|---|---|---|
| Tips | 180 | 50 | 6 | 8 | 140-190 OD |
| B tips | 230 | 60 | 8 | 10 | 190-240 OD |
| C tips | 140 | 40 | 5 | 6 | 110-150 OD |
| D tips | 290 | 75 | 10 | 12 | 240-300 OD |
| Universāls (regulējams) | 180-320 | 60 | 8 | 10 | Ārkārtas situācija/specialitāte |
Temperatūras kontroles parametri
Sistēma izmantoja uzlabotus temperatūras kontroles algoritmus:
8. tabula. Temperatūras kontroles parametri
| Vadības parametrs | Iestatīšana | funkcija |
|---|---|---|
| PID proporcionālā josla | 12% | Reakcijas jutīgums |
| PID integrālais laiks | 0.8s | Kļūdu labošanas līmenis |
| PID atvasinājuma laiks | 0.15s | Reakcija uz izmaiņu ātrumu |
| Jaudas ierobežojums | 85% | Novērš pārkaršanu |
| Temperatūras paraugu ņemšanas ātrums | 10 Hz | Mērījumu biežums |
| Pirometra attālums | 150mm | Optimāla mērīšanas pozīcija |
| Emisijas iestatīšana | 0.82 | Kalibrēts gultņu tēraudam |
| Temperatūras trauksmes slieksnis | + 15 ° C | Pārmērīga temperatūras aizsardzība |
| Kontroles precizitāte | ± 3 ° C | Darbības diapazonā |
Demontāžas procesa optimizācija
Sistēma tika izmantota arī gultņu noņemšanai ar šādiem parametriem:
9. tabula. Demontāžas procesa parametri
| Paturot tipa | Mērķa temperatūra (°C) | Cikla laiks (s) | Jaudas iestatījums (%) | Nepieciešams īpašs instruments |
|---|---|---|---|---|
| Cilindrisks veltnis | 130 | 50 | 75 | Izvilkšanas plāksne |
| Sfērisks veltnis | 140 | 70 | 85 | Hidrauliskais novilcējs |
| Leņķiskais kontakts | 120 | 40 | 65 | Standarta novilcējs |
| Konusveida veltnis | 135 | 60 | 80 | Konusveida adapteri |
| Deep Groove bumba | 115 | 35 | 60 | Standarta novilcējs |
Gūtās mācības un labākā prakse
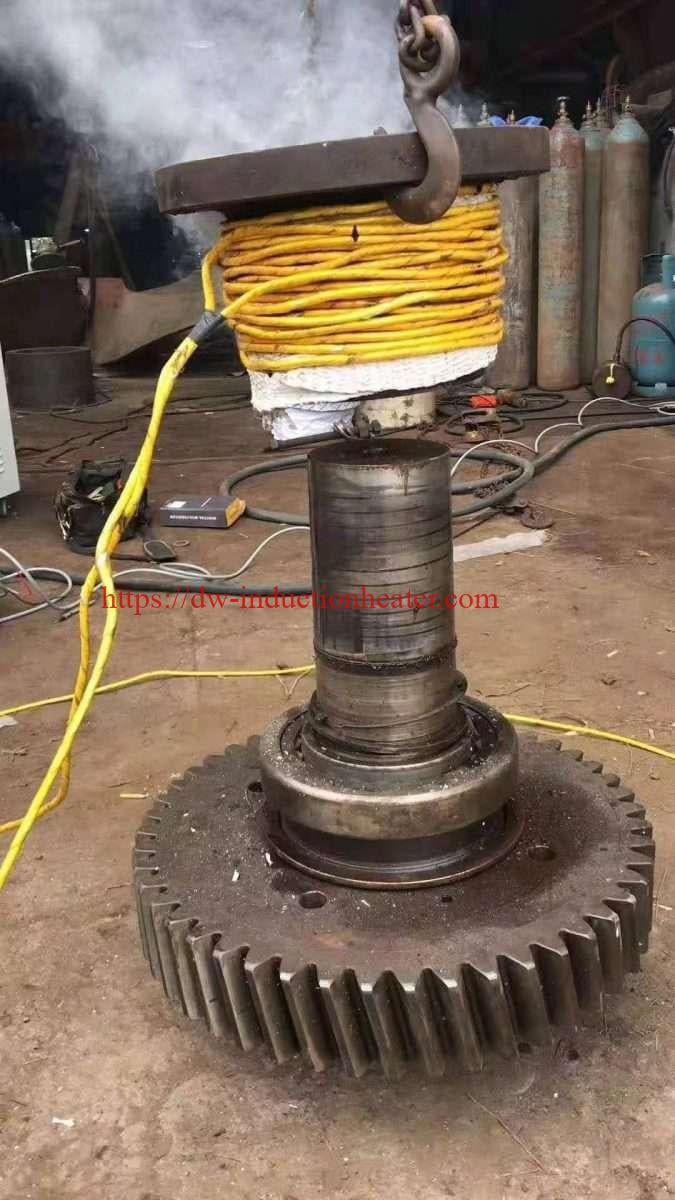
- Temperatūras kontrole: Bezkontakta infrasarkanais mērījums izrādījās ticamāks nekā kontakta termopāri.
- Spoles dizains: Gultņiem specifiskās spoles uzlaboja efektivitāti salīdzinājumā ar universālajām konstrukcijām.
- Operatoru apmācība: Visaptveroša apmācība samazināja procesa atšķirības par 67%.
- Iekraušanas-izkraušanas tehnika: pielāgoti stiprinājumi samazina gultņu vadāmību un uzlabo drošību.
- Procesa dokumentācija: Detalizētas darba instrukcijas ar vizuāliem norādījumiem uzlabo konsekvenci.
Secinājumi
Indukcijas sildīšanas tehnoloģijas ieviešana Volvo CE Eskilstūnas rūpnīcā pārveidoja gultņu montāžas un demontāžas procesus. Precīza temperatūras kontrole, samazināts cikla laiks un uzlabota drošība nodrošināja ievērojamus kvalitātes uzlabojumus un izmaksu ietaupījumus. Kopš tā laika šī tehnoloģija ir ieviesta vairākās Volvo CE rūpnīcās visā pasaulē ar līdzīgiem pozitīviem rezultātiem.
Dati skaidri parāda, ka indukcijas sildīšanas tehnoloģija nodrošina izcilu veiktspēju gultņu uzstādīšanai un noņemšanai, salīdzinot ar tradicionālajām metodēm, un kvantitatīvi uzlabo procesa kontroli, energoefektivitāti un produktu kvalitāti.