
Gadījuma izpēte: Alumīnija indukcijas kausēšanas process
Mērķis
Efektīvi kausēt alumīnija atgriezumus un kannas, izmantojot indukcijas sildīšanas tehnoloģiju , panākot optimālu energoefektivitāti, vienlaikus uzturot augstas kvalitātes izkausētu alumīniju nepieciešamajā temperatūrā liešanas darbībām.
Iekārta
- Indukcijas apkures ģenerators: 160 kW jauda
- Tīģeļa ietilpība: 500 kg alumīnija kausēšanas krāsns
- Krāsns tips: Hidrauliskā slīpuma indukcijas krāsns
- Dzesēšanas sistēma: Slēgts ūdenstorņa dzesēšanas kontūrs
- Materiālu apstrāde: Gaisa celtnis (2 tonnu celtspēja)
- Drošības aprīkojums: Temperatūras kontroles ierīces, avārijas izslēgšanas sistēma, individuālie aizsardzības līdzekļi
- Filtrēšanas sistēma: Keramikas putu filtri izkausēta alumīnija attīrīšanai
- Izplūdes sistēma: Dūmu nosūcējs ar filtrāciju

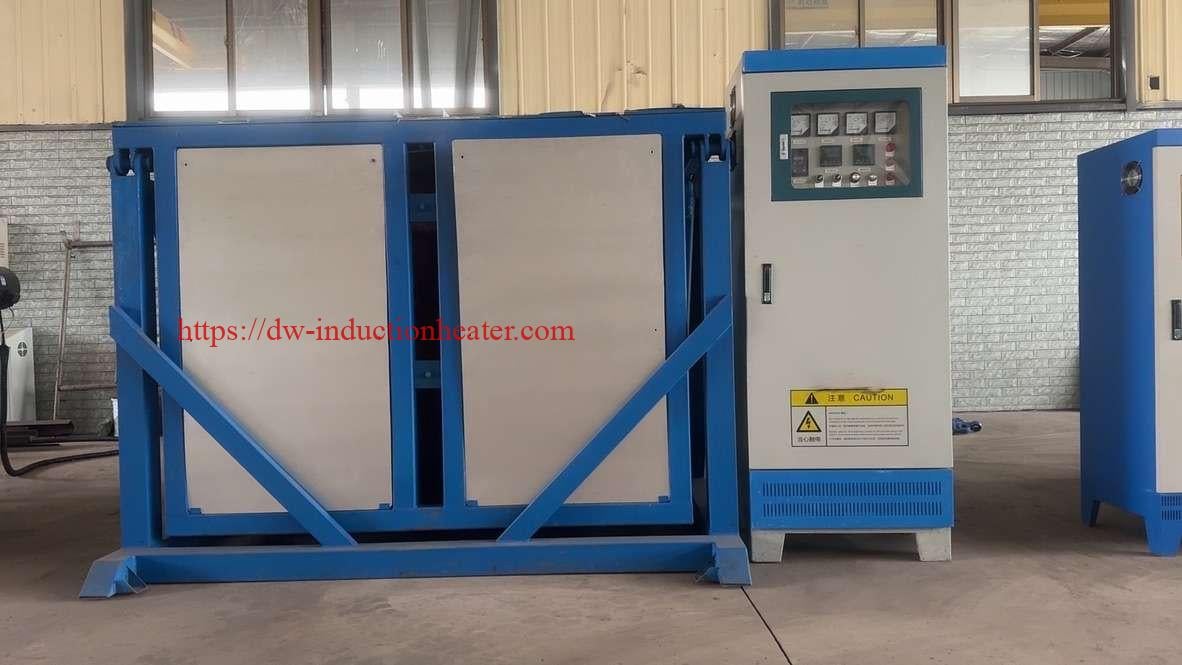
Kontroles sistēma
Procesu pārvalda PLC (Programmable Logic Controller) sistēma, kas ietver:
- Allen-Bradley CompactLogix kontrolieris
- HMI skārienekrāna saskarne ar procesa parametru grafisku attēlojumu
- Reāllaika uzraudzība:
- Ievadītā jauda (kW)
- Spoles strāva (A)
- Frekvence (kHz)
- Ūdens dzesēšanas temperatūra (ieplūde/izplūde)
- Metāla temperatūra caur termopāri
- Datu reģistrēšanas iespējas procesa optimizācijai
- Signalizācijas sistēmas neparastiem darbības apstākļiem
- Vairāki darbības režīmi (manuāls, pusautomātisks, automātisks)
- Recepšu uzglabāšana dažādiem alumīnija sakausējumu veidiem
Indukcijas spole
- Dizains: Pēc pasūtījuma izstrādāta vairāku pagriezienu spirālveida spole
- Būvniecība: Ar ūdeni dzesējama vara caurule (25 mm diametrā)
- Pagriezieni: 12 apgriezieni ar optimizētu atstarpi vienmērīgai sildīšanai
- Izolācija: Augstas temperatūras keramikas šķiedras izolācija (līdz 1200°C)
- Spoles aizsardzība: Keramikas pārklājums pret šļakatām
- Elektriskie savienojumi: Apsudraboti vara kopņu stieņi
- Dzesēšanas sistēma: Īpaša ūdens ķēde ar plūsmas monitoriem (minimālais plūsmas ātrums: 45 l/min)
Biežums
- Darba frekvence: 8 kHz
- Izvēlēts optimālam iespiešanās dziļumam alumīnijā (apmēram 3.5 mm)
- Darbības laikā tiek uzturēta frekvences stabilitāte ±0.2 kHz robežās
- Automātiska frekvences regulēšana, pamatojoties uz slodzes apstākļiem
materiāls
- Tīģelis: Augsta blīvuma izostatiski presēts grafīta tīģelis
- Sienas biezums: 50 mm
- Kalpošanas laiks: aptuveni 100 kausēšanas cikli
- Siltumvadītspēja: 120 W/(m·K)
- Uzlādes materiāli:
- Alumīnija ekstrūzijas lūžņi (70%)
- Lietotas alumīnija dzērienu kannas (20%)
- Alumīnija virpošanas mašīnas (10%)
- Vidējais materiāla izmērs: 50-200 mm
Temperatūra
- Mērķa kušanas temperatūra: 720°C (±10°C)
- Sākotnējā uzlādes temperatūra: 25°C (apkārtējā)
- Sildīšanas ātrums: aptuveni 10°C/minūtē
- Temperatūras pārbaude: iegremdējamais termopāris (K-veida) ar digitālo rādījumu
- Pirms ieliešanas pārkarsē 20 minūtes
- Maksimālā temperatūras robeža: 760°C (lai novērstu pārmērīgu oksidēšanos)
Enerģijas patēriņš
- Vidējais enerģijas patēriņš: 378 kWh/t
- Jaudas koeficients: 0.92 (ar jaudas koeficienta korekciju)
- Specifiskais enerģijas sadalījums:
- Alumīnija kausēšanai nepieciešamā teorētiskā enerģija: 320 kWh/t
- Siltuma zudumi: 58 kWh/t
- Sistēmas efektivitāte: 84.7%
Process
| Procesa posms | Laiks (min) | Ievades jauda (kW) | Temperatūra (° C) | Komentāri |
|---|---|---|---|---|
| Sākotnējā maksa | 0 | 0 | 25 | Iekrauti 500 kg alumīnija lūžņi |
| Uzkarsēšana | 0-15 | 80 | 25-200 | Pakāpeniska jaudas palielināšana, lai noņemtu mitrumu |
| 1. sildīšanas fāze | 15-35 | 140 | 200-550 | Materiāls sāk sabrukt |
| 2. sildīšanas fāze | 35-55 | 160 | 550-720 | Notiek pilnīga kušana |
| Temperatūras noturēšana | 55-75 | 40 | 720 | Mērķa temperatūras uzturēšana |
| Plūsmas pievienošana | 60 | 40 | 720 | Piemaisījumu noņemšanai pievienota 0.5% plūsma |
| Degassing | 65 | 40 | 720 | Slāpekļa gāzes attīrīšana 5 minūtes |
| Paraugu ņemšana un analīze | 70 | 40 | 720 | Ķīmiskā sastāva pārbaude |
| Ielejot | 75-85 | 0 | 720-700 | Kontrolēta ieliešana veidnēs |
| Krāšņu tīrīšana | 85-100 | 0 | - | Sārņu noņemšana, tīģeļu pārbaude |
Naratīvs
Alumīnija kausēšanas darbība XYZ Foundry demonstrē indukcijas kausēšanas efektivitāti alumīnija lūžņu un kārbu pārstrādē. Process sākas ar rūpīgu lādiņa materiālu šķirošanu un sagatavošanu, lai noņemtu piesārņotājus, piemēram, krāsas, pārklājumus un svešķermeņus, kas varētu ietekmēt kausējuma kvalitāti.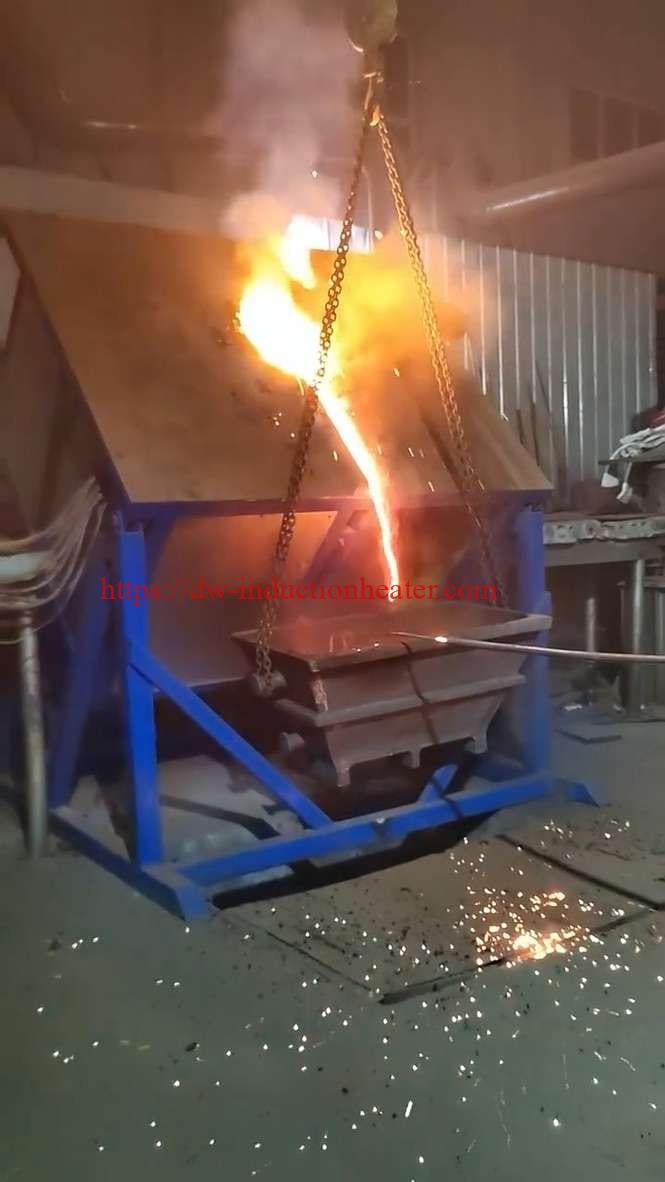
Tipiskā kausēšanas cikla laikā 500 kg lādiņš tiek ievietots grafīta tīģelī, kas atrodas indukcijas spolē. PLC sistēma uzsāk ieprogrammētu jaudas palielināšanas secību, lai novērstu tīģeļa termisko triecienu. Palielinoties jaudai, elektromagnētiskais lauks inducē virpuļstrāvas alumīnijā, radot siltumu no paša metāla iekšpuses.
Sākotnējā priekšsildīšanas fāze ir kritiska mitruma un gaistošu vielu noņemšanai. Temperatūrai tuvojoties 660°C (alumīnija kušanas temperatūrai), materiāls sāk sabrukt un veido izkausētu baseinu. Operators uzrauga procesu, izmantojot HMI interfeisu, vajadzības gadījumā veicot pielāgojumus, pamatojoties uz reāllaika datiem.
Proti, datu analīze atklāj, ka energoefektīvākā darbība notiek galvenajā apkures fāzē, kur jaudas izmantošana sasniedz maksimālo efektivitāti. Enerģijas patēriņš 378 kWh/t ir par 15% lielāks nekā iekārtas iepriekšējās gāzes kausēšanas krāsnis.
Temperatūras vienmērīgums visā kausējumā ir lielisks, pateicoties dabiskajam maisīšanas efektam, ko rada elektromagnētiskais lauks. Tas novērš nepieciešamību pēc mehāniskas maisīšanas un samazina oksīdu veidošanos. Slēgtā cikla dzesēšanas sistēma uztur optimālu darba temperatūru indukcijas spolei un elektriskajiem komponentiem, atgūstot siltuma pārpalikumu ienākošo materiālu priekšsildīšanai.
Pēc mērķa temperatūras 720°C sasniegšanas tiek pievienota plūsma, lai atvieglotu nemetālisko ieslēgumu noņemšanu. Slāpekļa gāzes attīrīšana caur grafīta lancetiņu samazina ūdeņraža saturu, līdz minimumam samazinot iespējamo porainību gala lējumos. Pirms ieliešanas tiek ņemti paraugi, lai pārbaudītu ķīmisko sastāvu un veiktu nepieciešamos pielāgojumus.
Hidrauliskais noliekšanas mehānisms ļauj precīzi kontrolēt liešanu, samazinot turbulenci un oksīdu veidošanos liešanas procesā. Visa darbība tiek pabeigta 100 minūšu laikā no aukstās palaišanas līdz pilnīgai ieliešanai, kas ir ievērojams laika ietaupījums salīdzinājumā ar tradicionālajām metodēm.
Rezultāti / ieguvumi
| Parametrs | Iepriekšējā ar gāzi darbināma sistēma | Indukcijas sistēma | uzlabošana |
|---|---|---|---|
| Enerģijas patēriņš (kWh/t) | 445 | 378 | 15% samazinājums |
| Kušanas laiks (min/500kg) | 140 | 100 | 29% samazinājums |
| Metāla zudumi (%) | 5.2 | 2.8 | 46% samazinājums |
| Temperatūras vienmērīgums (±°C) | ± 25 | ± 10 | 60% uzlabojums |
| CO₂ emisijas (kg/tonna Al) | 142 | 64 * | 55% samazinājums |
| Darba stundas (h/t) | 1.8 | 0.9 | 50% samazinājums |
| Ikgadējās uzturēšanas izmaksas ($) | $32,500 | $18,700 | 42% samazinājums |
| Ražošanas jauda (t/dienā) | 4.2 | 6.0 | 43% pieaugums |
| Produkta kvalitāte (defektu līmenis %) | 3.5 | 1.2 | 66% samazinājums |
| Darba vietas temperatūra (°C) | 38 | 30 | 21% uzlabojums |
*Pamatojoties uz vietējo elektroenerģijas ražošanas kombināciju
Indukcijas kausēšanas sistēmas ieviešana ir sniegusi ievērojamus ieguvumus ekspluatācijas, vides un ekonomiskajā ziņā. Precīza temperatūras kontrole un samazināts kausēšanas laiks ir veicinājuši augstākas kvalitātes lējumu iegūšanu ar mazāku defektu skaitu. Energoefektivitātes uzlabojumi ir samazinājuši gan ekspluatācijas izmaksas, gan ietekmi uz vidi. Turklāt uzlabotie darba apstākļi un samazinātās darbaspēka prasības ir pozitīvi ietekmējušas darbaspēka apmierinātību un produktivitāti.